


Jika Anda pernah menghabiskan waktu menjalankan mesin bubut CNC Fanuc, Anda pasti tahu betapa frustasinya ketika konsentrisitas benda kerja tidak aktif. Satu pengaturan yang salah, kesalahan kalibrasi kecil, atau bahkan chuck yang aus, dan Anda akan mendapatkan komponen yang tidak pas, ditolak, atau menghabiskan waktu dan uang Anda. Saya telah berkecimpung dalam dunia mesin bubut CNC selama lebih dari 12 tahun, bekerja secara langsung dengan toko-toko untuk menyelesaikan masalah-masalah ini, dan saya telah melihat secara langsung bahwa masalah konsentrisitas jarang berasal dari mesin itu sendiri-masalah tersebut berasal dari langkah-langkah kecil yang mudah terlewatkan dalam pengaturan, pengoperasian, dan pemeliharaan. Sebagai seseorang yang memasok mesin bubut CNC Fanuc, saya telah menyusun panduan praktis dan tanpa bulu ini untuk memastikan benda kerja Anda tetap konsentris sempurna setiap saat.
Pertama, mari kita luruskan satu hal: konsentrisitas bukan tentang menebak-nebak—ini tentang proses. Banyak operator baru yang langsung memulai siklus tanpa memeriksa ulang dasar-dasarnya, dan di situlah kesalahan terjadi. Mari kita mulai dengan pekerjaan, karena ini adalah satu-satunya faktor terbesar yang saya lihat toko-toko berantakan. Chuck Anda adalah titik penghubung antara benda kerja dan mesin, jadi jika tidak terpasang dengan benar, tidak ada hal lain yang penting. Ada pelanggan yang menelepon saya pada jam 2 pagi dengan panik karena mereka menjalankan 50 bagian yang buruk dan menelusurinya kembali ke chuck yang tidak dikencangkan secara merata. Saat Anda sedang menyiapkan komponen pada mesin bubut Fanuc, jangan hanya mencabut kunci chuck sampai berhenti. Saya menggunakan metode "torsi sesuai spesifikasi" setiap saat, dan saya memberi tahu semua pelanggan saya untuk menyimpan kunci torsi di dekat mesin mereka-tidak ada pengecualian. Khususnya untuk chuck tiga rahang, Anda perlu mengencangkan setiap rahang secara bertahap, dalam pola bersilangan, hingga 80% dari torsi yang direkomendasikan chuck, lalu lakukan gerakan kedua hingga 100%. Hal ini mencegah rahang bergeser saat Anda mengencangkan, yang menyebabkan konsentrisitas hilang lebih cepat dari apa pun.
Tunggu, dan jika Anda menjalankan bagian yang lebih besar atau bagian dengan bentuk tidak beraturan, tiga rahang standar mungkin tidak dapat memotongnya. Saat itulah chuck empat rahang atau collet adalah pilihan terbaik Anda, tetapi meskipun demikian, Anda harus benar-benar melakukan bagian tersebut. Saya selalu mengajari operator untuk menggunakan indikator dial untuk ini-Anda ingin memeriksa runout pada diameter luar komponen bahkan sebelum Anda memulai pemrograman. Kebanyakan kontrol Fanuc memiliki fungsi sederhana untuk menyesuaikan offset rahang dengan cepat, sehingga Anda tidak perlu mengendurkan dan mengencangkan kembali rahang secara manual berkali-kali. Saya pernah melihat toko melewatkan langkah ini untuk menghemat 10 menit, dan akhirnya membuang waktu satu jam untuk memperbaiki bagian yang buruk. Tidak layak.
Selanjutnya, pengaturan dan kalibrasi mesin-ini bukan hanya untuk teknisi servis, oke? Bahkan jika Anda membeli mesin bubut CNC Fanuc terbaik seperti ituMesin Bubut CNC Tempat Tidur DatarSaya menyediakan, mesin Anda memerlukan pemeriksaan rutin agar tetap berjalan dengan baik. Kesalahan paling umum di sini adalah mengabaikan keselarasan mesin. Seiring berjalannya waktu, jalur, poros, dan menara dapat bergeser sedikit, dan hal ini menambah konsentrisitas yang buruk, terutama pada bagian yang panjang. Saya sarankan melakukan pemeriksaan penyelarasan cepat setiap 500 jam pengoperasian. Anda tidak memerlukan alat besar setingkat laboratorium—hanya bilah presisi, indikator dial, dan ujung lurus. Jalankan bilah di sepanjang sumbu Z dan periksa apakah ada runout; jika lebih dari 0,001 inci, hubungi teknisi servis Anda. Mesin Fanuc dibuat untuk menjaga keselarasan, namun mesin tersebut bukannya tidak dapat dihancurkan-terutama jika digunakan di bengkel yang sibuk dengan suku cadang yang berat.
Kehabisan spindel adalah masalah besar lainnya yang diabaikan orang. Spindel inilah yang memutar benda kerja, jadi jika bergoyang, bagian Anda akan keluar dari putarannya bahkan sebelum menyentuh pahat. Untuk memeriksa runout spindel, pasang batang uji pada chuck, putar secara perlahan, dan gunakan indikator dial untuk mengukur pada ujung batang. Jika runout lebih dari 0,0005 inci, itu masalah. Kadang-kadang itu hanya lancip spindel yang kotor-ambil kain bersih dan tidak berbulu (tanpa tisu, akan meninggalkan serat!) dan seka lancip dan bagian belakang batang uji. Saya telah memperbaiki begitu banyak panggilan "spindel buruk" hanya dengan melakukan itu. Jika masih mati, Anda mungkin perlu menyesuaikan preload bantalan spindel, yang dapat Anda lakukan dengan layar diagnostik kontrol Fanuc-tidak perlu membongkar semuanya.
Pemrograman dan pengaturan alat adalah yang berikutnya, dan saya melihat begitu banyak operator mengambil jalan pintas di sini juga. Saat Anda menyentuh alat, pastikan Anda menggunakan pengaturan workholding yang sama dengan yang akan Anda gunakan untuk produksi. Tunggu, kedengarannya sudah jelas, tetapi Anda akan terkejut betapa banyak orang yang menyentuh perkakas dengan benda kerja dilepas, atau dengan tekanan chuck yang berbeda. Jika tekanan chuck Anda adalah 1.000 PSI untuk produksi, jangan sentuh dengan 500 PSI - perbedaan kecil pada posisi benda kerja akan menghilangkan konsentrisitas. Perhatikan juga keausan alat. Bahkan insert baru akan sedikit aus setelah 10 atau 20 bagian, dan hal ini dapat menggeser ujung pahat sebanyak seperseribu inci, sehingga menambah bagian yang panjang. Kontrol Fanuc memiliki fungsi offset keausan alat, sehingga Anda dapat menyesuaikannya dengan cepat di antara proses berjalan. Saya menetapkan aturan bagi pelanggan saya: memeriksa keausan pahat setiap 50 suku cadang, dan melakukan pemeriksaan offset pahat secara menyeluruh setiap 100 suku cadang. Itu jauh lebih mudah daripada mengerjakan ulang seluruh bagian yang buruk.
Tunggu, jika Anda melakukan operasi penggilingan pada mesin bubut Fanuc Anda, seperti pembuatan slot atau pengeboran, dan Anda memerlukan fitur pembubutan dan penggilingan agar menjadi konsentris, mesin bubut standar mungkin tidak cukup. Saat itulah aPutar Mesin Pusat Pabrikberguna. Mesin ini dibuat untuk menyinkronkan sumbu pembubutan dan penggilingan, sehingga Anda tidak perlu memasang ulang komponen tersebut, yang merupakan penyebab nomor 1 masalah konsentrisitas untuk komponen multi-operasi. Saya memiliki pelanggan tahun lalu yang menjalankan katup mesin otomotif pada mesin bubut horizontal standar, dan mereka mendapatkan kesalahan konsentrisitas 0,003 inci karena mereka harus membalik bagian untuk menggiling ujungnya. Beralih ke pusat penggilingan, dan mereka menurunkannya hingga 0,0008 inci jauh di bawah spesifikasi mereka, dan mereka menghemat dua jam per batch suku cadang. Kemenangan seperti itulah yang membuat investasi ini layak dilakukan.

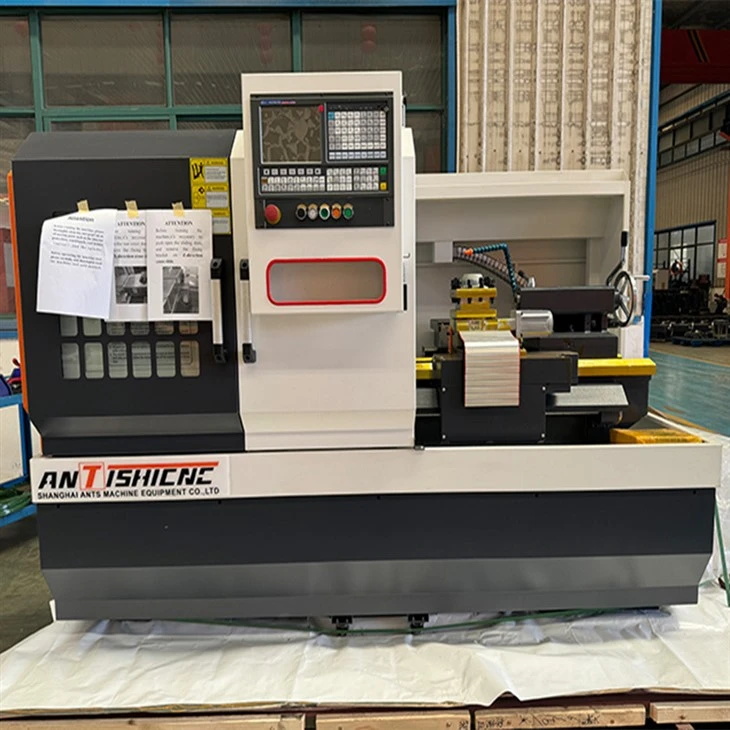
Juga, mari kita bicara tentang material bagian dan perlengkapan untuk bentuk yang aneh. Jika Anda menjalankan bagian yang asimetris, seperti poros dengan alur pasak, Anda tidak bisa membuangnya begitu saja ke dalam tiga rahang dan melanjutkan. Gunakan rahang lunak yang telah Anda mesinkan khusus untuk bagian itu. Memproses rahang lunak agar sesuai dengan OD benda kerja berarti kesesuaian sempurna, tanpa celah, tanpa perpindahan. Saya selalu mengajari pelanggan saya untuk mengerjakan rahang lunak pada mesin bubut itu sendiri, sementara rahang dipasang di chuck. Dengan begitu, Anda memastikan diameter bagian dalam rahang benar-benar konsentris dengan poros mesin. Dibutuhkan waktu tambahan 10 menit, namun menghilangkan 90% kesalahan konsentrisitas terkait perbaikan. Saya tidak dapat memberi tahu Anda berapa kali saya melihat toko menggunakan rahang keras generik untuk suku cadang khusus, dan bertanya-tanya mengapa suku cadangnya tidak berada di tengah.
Hal lain yang sering diabaikan: persiapan bagian. Pastikan benda kerja mentah yang Anda gunakan konsentris. Jika Anda memutar batangan batangan, periksa runout OD-nya sebelum Anda memasukkannya ke dalam chuck. Batang yang bengkok atau memiliki titik besar pada OD tidak akan pernah konsentris, tidak peduli seberapa bagus pengaturan Anda. Saya menyimpan indikator dial portabel di setiap kotak peralatan yang saya berikan kepada pelanggan baru, dan saya meminta mereka untuk memeriksa setiap stok batangan sebelum pemasangan. Jika runout lebih dari 0,002 inci, tukar dengan bar lain. Ini adalah langkah kecil, tetapi akan menghemat banyak rasa frustrasi di kemudian hari.
Tunggu, bagaimana jika Anda menjalankan bagian yang panjang dan ramping? Ini rumit karena melentur karena gaya pemotongan, sehingga menghilangkan konsentrisitas. Saya selalu merekomendasikan penggunaan sandaran stabil atau sandaran pengikut untuk bagian yang panjangnya lebih dari 10 kali diameternya. Pastikan sisanya disetel dengan benar-terlalu ketat, dan itu akan membuat bagian tersebut tergores atau menambah gesekan; terlalu longgar, dan bagian tersebut akan tetap lentur. Kontrol Fanuc memungkinkan Anda menyinkronkan gerakan lainnya dengan sumbu Z mesin bubut, jadi Anda tidak perlu menyesuaikannya secara manual setiap beberapa inci. Saya memiliki pelanggan yang menjalankan katup aluminium sepanjang 3 kaki beberapa waktu lalu, dan mereka mendapatkan suku cadang yang meruncing 0,005 inci dari ujung ke ujung karena mereka melewatkan penggunaan sandaran pengikut. Begitu mereka menambahkannya, kesalahan konsentrisitasnya turun hingga 80% -game changer.
Jangan lupakan juga perawatan mesin secara rutin. Saya menyediakan banyakMesin Bubut CNC HorisontalDanMesin Bubut Putar Horisontalmodel ke toko-toko kecil, dan model yang memantau pemeliharaan memiliki masalah konsentrisitas yang jauh lebih sedikit dibandingkan model yang menunggu sampai ada yang rusak. Bersihkan setiap minggu karena serpihan dan kotoran cairan pendingin dapat tersangkut, menyebabkan media tersangkut dan bergeser. Lumasi bantalan spindel sesuai jadwal Fanuc, bukan sesuai ingatan Anda. Dan ganti bagian yang aus, seperti rahang atau segel chuck, sebelum menimbulkan masalah. Segel chuck seharga $20 jauh lebih murah daripada suku cadang jelek seharga $2.000.
Sekarang, mari kita bahas tentang pemecahan masalah ketika Anda memiliki masalah konsentrisitas. Pertama, jangan panik-9 kali dari 10, ini adalah perbaikan sederhana. Mulailah dengan hal mendasar: periksa torsi chuck, periksa runout spindel, periksa offset pahat. Saya selalu memberitahu operator untuk bekerja dari tempat kerja, bukan sebaliknya. Saya memiliki pelanggan bulan lalu yang mendapatkan kesalahan konsentrisitas 0,004 inci pada baut baja tahan karat. Dia menghabiskan dua jam untuk memeriksa program, alat, turret, dan akhirnya menyadari bahwa dia telah mengencangkan rahang chuck secara tidak merata ketika dia mengganti sejumlah komponen. Memperbaikinya, dan masalahnya hilang dalam 2 menit. Itu adalah kesalahan yang hanya Anda lakukan sekali, bukan?
Selain itu, manfaatkan alat diagnostik bawaan kontrol Fanuc. Ini bukan hanya untuk teknisi servis-Anda dapat menggunakannya untuk memeriksa beban spindel, penyelarasan sumbu, dan bahkan nilai offset rahang secara real time. Kebanyakan operator tidak mengetahui adanya fungsi ini, dan mereka dapat menghemat banyak waktu. Misalnya, jika Anda membuka layar diagnostik runout spindel pada kontrol Fanuc, Anda dapat melihat dengan tepat berapa banyak goyangan yang terjadi tanpa indikator dial, yang mempercepat pemeriksaan hingga setengahnya.
Tunggu, satu hal lagi: pelatihan operator. Saya dapat memberi Anda mesin bubut CNC Fanuc terbaik di pasaran, sepertiMesin Bubut Tempat Tidur DatarSaya merekomendasikan untuk komponen kecil hingga menengah, tetapi jika operator Anda tidak tahu cara mengaturnya dengan benar, Anda masih akan mengalami masalah. Saya menawarkan pelatihan di tempat gratis untuk semua pelanggan saya, karena saya tahu itulah yang membedakan mesin bagus dan mesin hebat. Saya mengajari mereka tidak hanya cara menjalankan kontrol, namun juga cara memecahkan masalah konsentrisitas, cara memeriksa workholding, dan cara melakukan kalibrasi sederhana. Seringkali, toko-toko dengan operator yang terlatih tidak mempunyai masalah konsentrisitas—mereka hanya mengetahui langkah-langkah kecil yang dapat membuat perbedaan.
Pada akhirnya, konsentrisitas pada mesin bubut CNC Fanuc bukanlah ilmu roket. Ini tentang menjadi konsisten, tidak mengambil jalan pintas, dan memperhatikan detail-detail kecil. Dari cara Anda mengencangkan rahang chuck hingga memeriksa stok batang sebelum penyetelan, mulai dari menggunakan rahang lembut untuk suku cadang khusus hingga melakukan pemeriksaan penyelarasan rutin, setiap langkah menghasilkan suku cadang yang konsentris sempurna. Jika Anda bosan membuang komponen karena konsentrisitas yang buruk, atau jika Anda sedang mencari mesin bubut Fanuc yang andal yang akan membantu Anda mencapai spesifikasi toleransi Anda, jangan ragu untuk menghubungi kami. Saya di sini untuk membantu Anda mengetahui apa yang dibutuhkan toko Anda, apakah itu mesin bubut horizontal standar, pusat penggilingan untuk suku cadang multi-operasi, atau sekadar tip untuk memperbaiki masalah yang sedang Anda hadapi.
Referensi:
- Perusahaan Fanuc. (2022). Panduan Pengoperasian Bubut CNC Fanuc: Pegangan Kerja dan Kalibrasi.
- Masyarakat Teknik Manufaktur Internasional. (2021). "Sumber Kesalahan Konsentrisitas dalam Pembubutan CNC: Studi Kasus Produksi Batch Kecil." Jurnal Proses Manufaktur, Vol. 67, hal.412-421.
- Asosiasi Perkakas & Produksi. (2023). "Praktik Terbaik untuk Pemesinan Rahang Lunak dan Pekerjaan pada Mesin Bubut CNC." Buletin Teknis TPA 108.
- Buku Pegangan Masinis: Edisi Pembubutan CNC. (2022). Industri Press Inc., New York.


